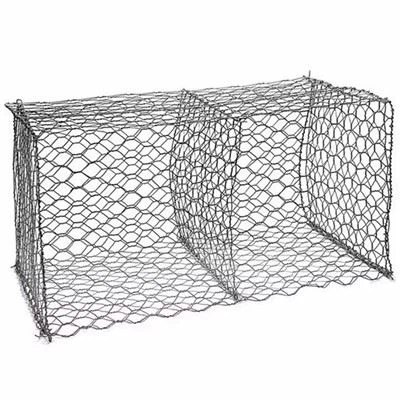
Nyckeln till förmågan hos svetsade gabionnät att tjäna olika projekt med sin vanliga form och stabila prestanda ligger i den exakta designen och strikta utförandet av dess formningsprocess. Denna process omvandlar rå tråd till en nätstruktur med fasta galler, stela noder och utmärkt korrosionsbeständighet genom en serie steg. Hela processen integrerar flera tekniker såsom materialbearbetning, automatiserad svetsning och ytbehandling för att säkerställa att den färdiga produkten uppfyller höga krav vad gäller styrka, precision och hållbarhet.
I början av formningsprocessen måste råvarorna genomgå strikt screening och förbehandling. Vanligtvis väljs valstrådar med hög-hållfasthet och låg-kolstål som överensstämmer med nationella standarder. Tråddiametern anpassas till designkraven genom en ritningsprocess och rätas sedan ut för att eliminera böjning och veck, vilket resulterar i raka trådar med en slät yta. Kontroll av tråddiametertoleransen och mekaniska egenskaper i detta skede påverkar direkt den efterföljande svetskvaliteten och likformigheten av spänningen på nätet. Vid behov rengörs och avfettas trådarna för att förbättra kontaktkvaliteten under svetsning och skapa gynnsamma förhållanden för vidhäftningen av det anti-korrosionsskiktet.
Kärnsteget är automatiserad svetsning och formning. Med hjälp av utrustning för motståndssvetsning eller argonbågssvetsning placeras de tvärgående och längsgående ståltrådarna exakt och sammansmälta vid korsningarna enligt den förinställda maskstorleken och plåtparametrarna. Svetsprocessen kräver strikt kontroll av ström, tryck och svetstid för att säkerställa fullständig smältning och eliminera defekter såsom ofullständiga svetsar, sprickor och slagginslutningar. Svetsstyrkan bör vara nära eller överstiga basmaterialets styrka för att säkerställa att nätet inte lossnar under belastning. Automatiserad utrustning möjliggör kontinuerlig drift, säkerställer en plan nätyta och enhetligt rutnät, vilket avsevärt minskar mänskliga fel och förbättrar produktionseffektiviteten.
Efter svetsning genomgår nätet trimning och skärning. Den kontinuerliga nätytan skärs till standardplåtar enligt den längd och bredd som krävs för projektet, tar bort kantgrader och överflödiga svetssträngar för att säkerställa en snygg form och exakta dimensioner. För områden som utsätts för stora koncentrerade belastningar kan förstärkningstrådar eller ramar läggas till runt nätet för att förbättra den totala styvheten och motståndskraften mot deformation.
Subsequent surface anti-corrosion treatment is a crucial step in ensuring the long-term service life of the formed mesh. Common processes include hot-dip galvanizing, zinc-aluminum alloy coating, and polymer coating. Galvanizing creates a dense zinc layer on the steel wire surface, resisting atmospheric and electrochemical corrosion. Zinc-aluminum alloys offer even better corrosion resistance in marine or high-salt environments. PVC coating adds UV resistance and weather resistance to the corrosion protection, and allows for diverse appearances. The thickness and adhesion of the anti-corrosion layer must be tested to ensure a strong bond with the steel wire substrate.
Quality inspection is conducted throughout the entire forming process, including wire diameter and mechanical property testing, weld strength testing, mesh size and plate width deviation measurement, and coating thickness and adhesion evaluation. Qualified products are numbered according to specifications, packaged, and protected against moisture and damage before entering storage, transportation, and construction.
Overall, the forming process of welded gabion mesh focuses on carefully selected raw materials, precision welding, standardized finishing, and effective protection. Through strict control at multiple stages, the wire is transformed into a structurally stable and reliable rigid mesh, providing a solid material foundation for engineering protection.